Toevoegen: NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang China.
Tel: 0086-0571-82602080
Fax: 0086-0571-82758132
E-mail: [email protected]
Er arriveert een partij polyester FDY bij uw magazijn. Tegen lunchtijd is de kromtrekmachine drie keer gestopt met afgebroken uiteinden. Een week later produceert dezelfde batch na het verven een breisel met vage horizontale strepen. De kegels zien er aan de buitenkant identiek uit, maar de stof vertelt een ander verhaal. In bijna elk geval van FDY-gerelateerde productiefouten is de hoofdoorzaak niet een enkel dramatisch defect, maar een meetbare afwijking in een van de zes parameters: vasthoudendheid en rekconsistentie, denieruniformiteit, kleurstofopname, pluisniveau, krimp of verbetering van de olieafwerking. Geef de parameter een naam, meet deze aan de hand van een specificatie en de oplossing wordt een procesbeslissing in plaats van een raadspel.
FDY, of volledig getrokken garen, wordt gemaakt door smeltspinnen, trekken en warmtehardend polyester in één continue bewerking. De trekzone oriënteert de moleculaire ketens; warmte-instelling fixeert die oriëntatie. Omdat de structuur in de productiefase wordt vastgelegd, zijn kleine afwijkingen in de smelttemperatuur, de trekrolsnelheid, de luchtstroom of de wikkelspanning direct zichtbaar in het garen dat uw fabriek bereikt.
De eerste stap bij het diagnosticeren van een defect is weten met welke garenfamilie u daadwerkelijk werkt. FDY is volledig getekend en maatvast; POY is gedeeltelijk georiënteerd en moet nog worden getekend of getextureerd in de fabriek van de koper. Dat verschil verandert het hele faalpatroon. De problemen van een textureermachine beginnen met POY-opslag en veroudering, terwijl de problemen van een wever beginnen met de uniformiteit van de FDY-tekening. Als uw proces begint met gedeeltelijk georiënteerd materiaal, kan de polyester POY-serie uw bestelling moet een consistente viscositeit en kristalliniteit hebben, omdat deze twee waarden alles stroomafwaarts bepalen.
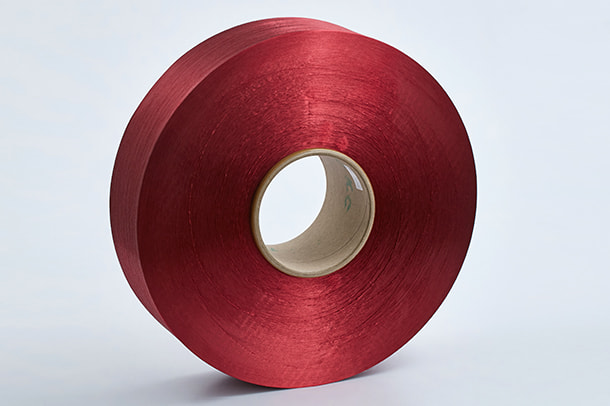 China Groothandel polyester POY-garenfabrikanten, leveranciers Zhejiang Hengyuan Chemical Fiber Group Co., Ltd is China polyester POY-garenfabrikanten en polyester POY-garenleveranciers, fabrieksaanbod... Bekijk Product →
Het technische verband tussen de polymeerstructuur en het gedrag van garen is goed gedocumenteerd; PET-aggregaatstructuur en de invloed ervan op de eigenschappen van volledig getrokken polyestergaren legt uit hoe kristalliniteitsverschillen zich vertalen in mechanische variatie. Een fabriek die dit verband begrijpt, accepteert een defect niet zomaar. Er wordt gevraagd welke productiefase de drift heeft veroorzaakt.
De onderstaande foutmodi komen het vaakst voor bij weef-, kettingbrei- en kromtrekbewerkingen. Elk heeft een specifieke maat en een specifieke oplossing.
Het eerste symptoom is breuk: de uiteinden breken bij keramische geleiders, bij de loslaatzone of bij opwikkelen met hoge snelheid. De gebruikelijke oorzaak is een ongelijkmatige trekverhouding over de garenlijn. Als een positie iets sneller trekt of bij een andere temperatuur dan de aangrenzende posities, heeft het resulterende garen gemengde sterktewaarden binnen dezelfde spoel.
Typische commerciële FDY biedt taaiheid boven 3,5 cN/dtex en rek bij breuk in het bereik van 25-35%. Wat belangrijker is, is consistentie. Wanneer de variatiecoëfficiënt voor de taaiheid binnen een batch boven ongeveer 2,5% uitkomt, verschijnen er eindpauzes. Kopers moeten meerdere kegels per batch meten en de spreiding vergelijken, niet alleen het gemiddelde; het testprotocol en aanvaardbare limieten worden beschreven in de Kwaliteitscontrolegids voor taaiheid en rek voor polyester FDY-garens .
Horizontale strepen na het verven zijn het klassieke FDY-defect. Het garen absorbeerde de kleur niet slecht; de filamenten werden bij verschillende temperaturen getrokken of met verschillende snelheden afgeschrikt, waardoor delen van de batch met verschillende kristalliniteit achterbleven. De kleurstof maakt dat verschil vervolgens zichtbaar.
De praktische oplossing is om een klein buisje te breien en een pre-productiemonster samen met een referentiekleur te verven. Als de drift tussen kegels van dezelfde partij groter is dan een halve stap op de grijsschaal, is de warmte-uithardingsuniformiteit bij de leverancier onvoldoende.
Wanneer denier fluctueert, verandert het gewicht van de stof over de rol en lijkt de glans inconsistent. De hoofdoorzaak ligt meestal in het smelttoevoersysteem: een versleten spinpomp, een gedeeltelijk verstopt filter of drukschommelingen in de smeltleiding. Deze fouten creëren dikke en dunne plekken in de filamenten die later onzichtbaar zijn totdat de stof wordt gewogen of gehanteerd.
Een inkomende controle is eenvoudig: snijd uit meerdere kegels een precies stuk van 100 meter, weeg elk monster op een precisieweegschaal en vergelijk de berekende denier met de tolerantie van de leverancier. Serieuze leveranciers houden denier binnen ±1,5% van de nominale waarde.
Gebroken filamenten verschijnen als haren op het oppervlak van de stof, pluisjes op machineoppervlakken of kleine lusjes die in de geleiders blijven hangen. De oorzaak kan polymeergels in de smelt zijn, een bekraste spindop, te sterke bluslucht of slijtage tegen een ruw contactoppervlak.
De snelle interne test is de cut-and-look-methode: trek een vast stuk garen door een klein schuurmatje en inspecteer het vervolgens tegen een donkere achtergrond op losse filamenten en uitstekende uiteinden. Als het garen regelmatig meer dan enkele gebroken filamenten per meter vertoont, heeft de lijn onderhoud nodig of moeten de spinomstandigheden van de leverancier worden herzien.
FDY wordt normaal gesproken verkocht met een gedefinieerde krimpwaarde bij droge hitte, gewoonlijk 5–8% bij 180 °C voor standaardkwaliteiten. Als de krimp binnen een batch varieert, rimpelt de afgewerkte stof, krullen de randen en veranderen kledingstukken van vorm na de eerste wasbeurt.
Het controleren van de krimp duurt één middag: plaats een monster in een laboratoriumoven op 180°C, meet de lengteverandering en vergelijk dit met de specificaties van de leverancier. Bevestig vervolgens dat de specificaties overeenkomen met de batches die u in de loop van de tijd ontvangt. Een eenmalige meting beschermt u niet tegen de volgende levering.
Afwerkingsolie heeft één taak: het garen met hoge snelheid door geleiders en naalden laten gaan zonder wrijvingsschade. Te weinig olie veroorzaakt piepen bij de geleiders, opbouw van statische elektriciteit en rafelen van de filamenten. Te veel olie zorgt ervoor dat de stof vettig aanvoelt en leidt tot fouten bij het verven en bedrukken. Het juiste bereik voor de meeste FDY's is 0,5–1,5 gewichtsprocent.
Het is de moeite waard om de plantomstandigheden te controleren voordat u het garen de schuld geeft. Wanneer de luchtvochtigheid in de verwerkingsruimte onder de 55% daalt, wordt zelfs een perfect afgewerkt garen statisch en laat het van de verpakking los. Handhaaf een relatieve vochtigheid van 60-70% in het wikkel- en kromtrekgebied en voer de test opnieuw uit voordat u van leverancier verandert.
| Probleem | Typisch symptoom | Primaire oorzaak | Preventie |
|---|---|---|---|
| Variatie in vasthoudendheid | Eindbreuken bij geleiders en kromtrekken | Ongelijkmatige trekverhouding of trektemperatuur | Test vasthoudendheid CV; bevestig de trekzonecontrole bij de leverancier |
| Ongelijkmatige kleurstofopname | Barré strepen na het verven | Kristalliniteitsverschillen ten gevolge van door warmte uithardende drift | Een monster vooraf verven; verifieer het warmtehardingsprofiel |
| Denier-variatie | Gewichtsafwijking en glansverandering van de stof | Slijtage van de spinpomp, filterverstopping, fluctuaties in de smeltdruk | Weeg de gesneden lengtes over de hele partij; vereisen een tolerantie van ±1,5% |
| Gebroken filamenten / dons | Harig oppervlak, vlieg, filamentlussen | Polymeergels, beschadiging van de spindop, slijtage van de geleiders | Voer een knip-en-look-test uit tegen een donkere achtergrond |
| Hoge krimp | Rimpeling en vormverandering na het wassen | Onvoldoende warmte-instelling | Krimptest in de oven bij 180°C; overeenkomen met batchspecificaties |
| Defecten in de olieafwerking | Statische, vervellende, vettige stof | Olie-opname te laag of te hoog | Controleer een stijging van 0,5–1,5%; houd de luchtvochtigheid op 60-70% |
Een korte inkomende inspectie beschermt het productieschema en geeft u gedocumenteerd bewijsmateriaal als er een geschil ontstaat. De hele routine duurt een paar uur met standaard laboratoriumapparatuur:
Een serieuze leverancier voegt bij elke batch een eigen testrapport toe. Uw binnenkomende cheque bevestigt dat rapport; het vervangt het niet. Als de leverancier zo'n rapport niet kan maken, is dat het eerste waarschuwingssignaal.
De meeste FDY-defecten kunnen in de productiefase worden voorkomen: stabiliteit van de smelttemperatuur, trekrolsnelheid en temperatuurregeling, afschrikluchtprofiel, wikkelspanning en olietoepassing bepalen allemaal het uiteindelijke garen. Wanneer u een fabrikant evalueert, vraag dan hoe vaak de verstrektemperaturen worden gecontroleerd, of spinpakketten volgens een vast schema worden vervangen en of elke spoel door een online deniermonitor gaat.
Een verticaal geïntegreerde producent heeft een structureel voordeel: polymeerchips, spinnen, trekken en wikkelen worden onder één dak gecontroleerd, zodat kwaliteitsgegevens van smelt tot verpakking kunnen worden getraceerd. Een fabriek die speciale lijnen voor haar beheert polyester FDY-serie kan de trekverhouding en het warmtehardingsvenster documenteren dat op elke partij wordt toegepast, en het laboratorium dat FDY test, valideert ook de aangrenzende POY- en DTY-lijnen.
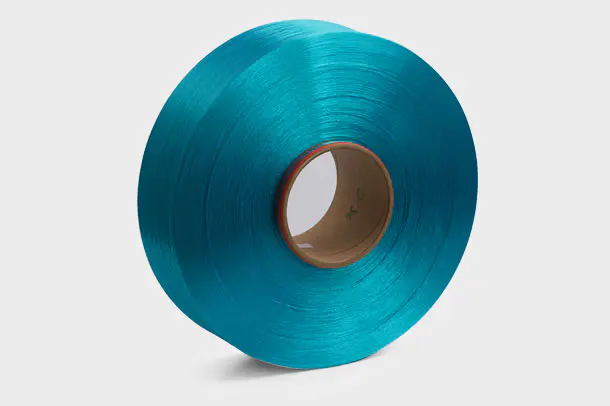 China Groothandel polyester FDY-garenfabrikanten, fabriek Als Chinese fabrikant van polyester FDY-garens en polyester FDY-fabriek, is Zhejiang Hengyuan Chemical Fiber Group Co., Ltd. groothandel aanbieden... Bekijk Product →
Het kiezen van de juiste garenfamilie is net zo belangrijk als het kiezen van de juiste leverancier. Als de stof stijfheid, maatvastheid en een schoon oppervlak nodig heeft, is FDY het juiste uitgangspunt. Als de toepassing om volume, stretch en een zachte hand vraagt, is een getextureerd garen de betere match; de polyester DTY-serie draagt al de krimp en rek die FDY niet kan bieden. Ieder gezin heeft zijn eigen gebrekenprofiel, en een van de snelste manieren om gebreken te verminderen is door niet langer te verwachten dat het ene gezin het werk van het andere doet.
 Groothandel polyester DTY-garens Leveranciers, China DTY Company Zhejiang Hengyuan Chemical Fiber Group Co., Ltd is China polyester DTY-garenleveranciers en polyester DTY-bedrijf, u kunt groothandel vinden ... Bekijk Product →
Wanneer u aanbiedingen vergelijkt, bekijk dan de productieachtergrond en testapparatuur van de leverancier. Een fabrikant die technische inhoud publiceert over FDY-selectie, bijvoorbeeld richtlijnen over het matchen van een FDY-kwaliteit met een weef- of breitoepassing — zal een technische klacht eerder met bewijsmateriaal beantwoorden dan met een verkooprechtvaardiging.
FDY-garenfouten delen één patroon: een meetbare parameter drijft buiten zijn specificatie. Hardheid en rek, denier, kleuropname, dons, krimp en olie-afwerking kunnen allemaal binnen enkele uren worden getest. Zodra de meting de afwijking identificeert, wordt de oplossing een onderhandeling tussen de fabriek en de leverancier rond een concreet getal, en niet een geschil over de kwaliteit. Houd deze tests in uw routine en de meeste FDY-problemen zullen worden opgelost voordat ze ooit de productievloer bereiken.

Zhejiang Hengyuan Chemical Fiber Group Co., Ltd. is een professional China fabrikanten van polyesterfilamentgarens en leveranciers van polyester kleurgaren, Opgericht in 2006, gevestigd in YaQianTown Xiaoshan Hangzhou - een van de centra van de polyestergarenindustrie in China.
Producten
Contactgegevens
Auteursrecht © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved